Ocena
Dokumentacja, warunki pracy i stan korpusu.

Obsługujemy zapytania dotyczące panewek, półpanewek, wkładek i innych elementów z warstwą stopu łożyskowego. Ocenę rozpoczynamy od dokumentacji, wymiarów, stanu korpusu i warunków pracy.
Możliwy zakres obejmuje usunięcie zużytej warstwy, przygotowanie podłoża, pobielanie, wylanie nowej warstwy metodą dobraną do geometrii, obróbkę oraz kontrolę uzgodnioną w zamówieniu.

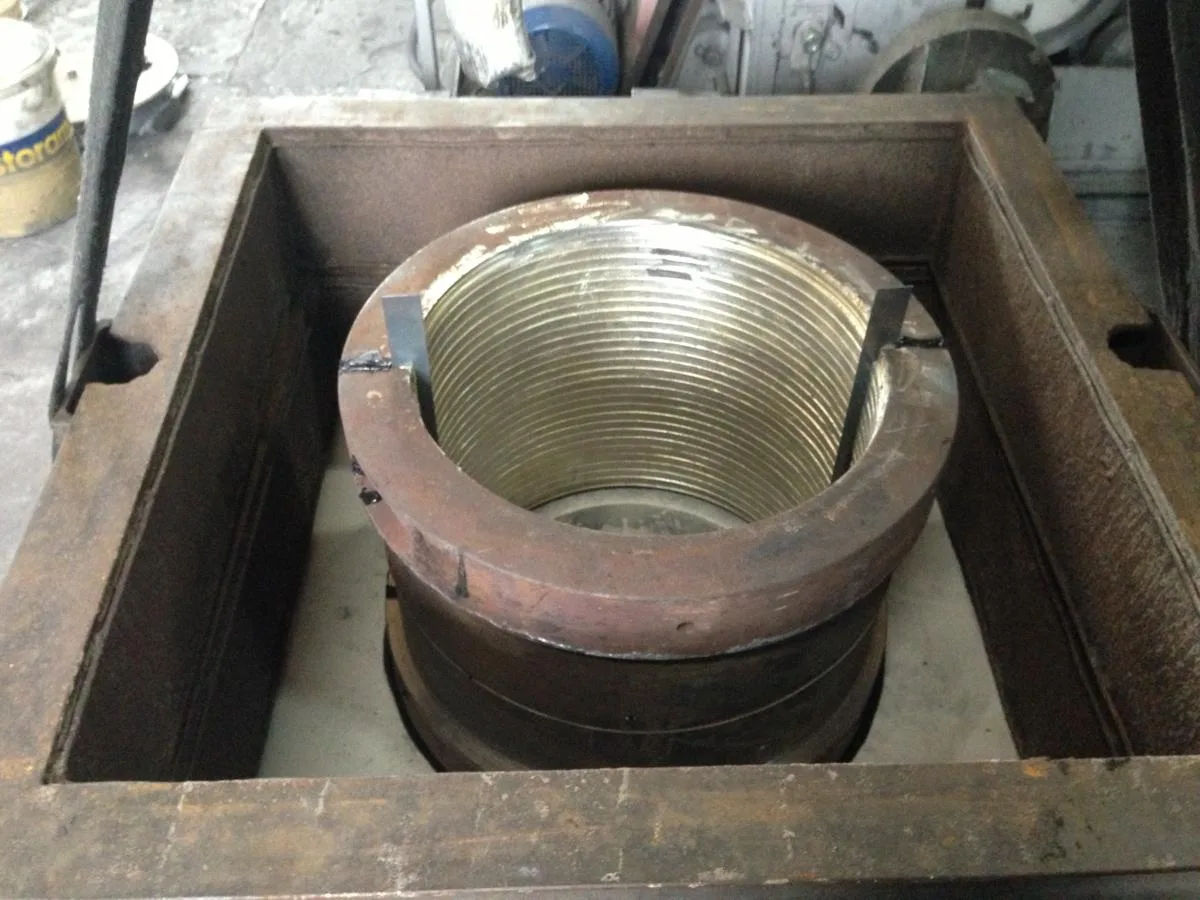
Po przyjęciu elementu sprawdzamy zakres uszkodzeń i wymagania dokumentacji. Korpus jest przygotowywany do połączenia z nową warstwą, a sposób wylewania — grawitacyjny lub odśrodkowy — dobierany do kształtu i uzgodnionej technologii.
Po wylaniu wykonuje się wymagany zakres obróbki. Jeżeli dokumentacja tego wymaga, można uzgodnić nieniszczącą kontrolę połączenia warstw.

Prześlij rysunek lub szkic z wymiarami, oznaczenie materiału warstwy i korpusu, opis maszyny oraz warunków pracy, liczbę sztuk, fotografie uszkodzeń i oczekiwany zakres obróbki.
Wymagania dotyczące kontroli, protokołu i kryteriów odbioru powinny znaleźć się w zapytaniu. Dobór stopu nie wynika wyłącznie z wymiaru panewki.
ISO 4381:2011 opisuje stopy łożyskowe na osnowie cyny dla wielowarstwowych łożysk ślizgowych. ISO 4386-1:2019 opisuje ultradźwiękową ocenę połączenia warstw w określonym zakresie zastosowania.
Właściwe wydanie normy, materiał, metoda badania i kryteria akceptacji zawsze wynikają z dokumentacji zamówienia. Sama zgodność materiału wejściowego nie zastępuje oceny gotowej panewki.
Źródła oficjalne: ISO 4381:2011 · ISO 4386-1:2019
PRZEBIEG
Każdy etap wynika z uzgodnionej dokumentacji.
Dokumentacja, warunki pracy i stan korpusu.
Technologia dobrana do elementu i uzgodnionego zakresu.
Wymiary oraz odbiór określone w zamówieniu.
Fotografie z archiwum projektu METAL-KOLOR.
ZOBACZ TAKŻE
Decyzja o regeneracji wymaga oceny warstwy roboczej, korpusu, geometrii i warunków pracy. Gatunku stopu nie dobiera się z samego wymiaru panewki.
Możliwości produkcyjne odlewni | METAL-KOLORSprawdź zakres usług METAL-KOLOR: odlewy, modele odlewnicze, obróbka i regeneracja panewek. Omów wymagania swojej części i zakres wykonania.
Obróbka mechaniczna odlewów | METAL-KOLORObróbka odlewów według uzgodnionych wymagań dokumentacji. Przekaż informacje o materiale, wymiarach i powierzchniach obrabianych. Skontaktuj się z nami.
Używamy niezbędnych plików cookies do działania strony. Za Twoją zgodą Google Analytics pomaga nam mierzyć ruch. Możesz zaakceptować analitykę lub wybrać tylko niezbędne cookies.
Tryb podstawowy: tag Google oraz rozpoznane lub jawnie oznaczone zasoby opcjonalne pozostają zablokowane do udzielenia odpowiedniej zgody.
Pełna analityka, marketing i treści zewnętrzne pozostają wyłączone, dopóki ich nie włączysz.
Te pliki cookies są konieczne do prawidłowego działania strony i nie można ich wyłączyć.
Google Analytics służy do pomiaru ruchu i korzystania ze strony. Uruchamiamy go po Twojej zgodzie.
Tag Google uruchamia się dopiero po zgodzie analitycznej.
Pozwalają mierzyć skuteczność kampanii i dopasowywać komunikację marketingową.
Umożliwiają wyświetlanie zewnętrznych treści, takich jak mapy, filmy czy osadzone materiały.